歐標工業鋁型材定制加工 6061/6063擠壓開模與鋁框加工全解析
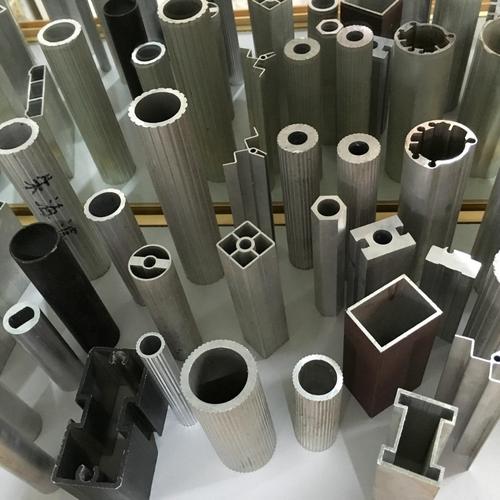
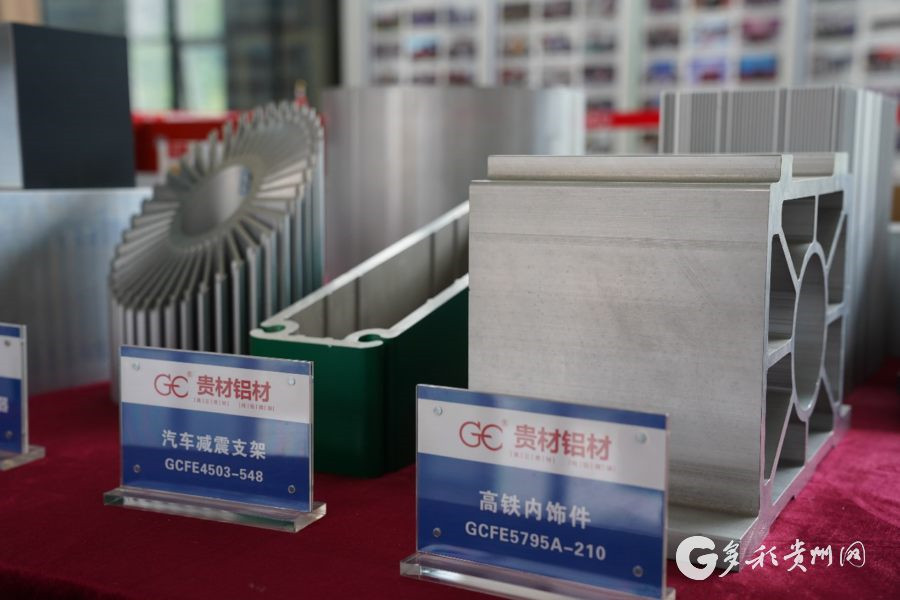
在工業自動化、設備框架、潔凈室工程及各類結構支撐領域,歐標工業鋁型材憑借其標準化截面、高精度尺寸及優異的力學性能,已成為現代工業制造不可或缺的基礎材料。對于需要非標結構或特定功能集成的項目而言,選擇一家具備擠壓生產與深加工能力的廠家直接供應,往往能在成本控制與交期保障上獲得顯著優勢。本文將圍繞歐標工業鋁型材的擠壓生產、開模定做以及鋁框加工等關鍵環節展開分析,並針對6061與6063兩種常用合金牌號的應用差異進行說明。
一、歐標工業鋁型材的核心優勢與標準體系
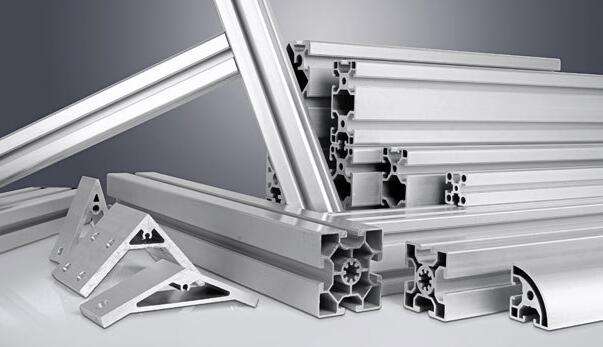
歐標鋁型材通常遵循EN 755或DIN標準,其截面槽口尺寸(如8mm、10mm槽)與配套件(螺栓、螺母、角件)具有高度通用性。相較于國標或其他體系,歐標型材在壁厚公差、直線度及表面處理一致性方面要求更為嚴格,這使其在需要精密裝配的鋁框結構中表現穩定。廠家在擠壓生產時,需控制模具設計與淬火工藝,確保型材在后續加工中不易變形。
二、6061與6063鋁合金的選型建議
在工業鋁型材擠壓中,6063與6061是兩種最常用的合金牌號,其性能差異直接影響使用場景:
- 6063鋁合金:以優異的擠壓性能和表面處理效果著稱,適合對尺寸精度和外觀要求較高的鋁框、展示架及一般結構件。其強度中等,但通過時效處理可滿足多數工業場景。
- 6061鋁合金:含鎂、硅比例更高,并添加少量銅,強度與硬度顯著優于6063,切削加工性良好,適合承載要求較高的設備機架、自動化模組及需要后續機加工的零部件。但6061擠壓難度較大,對模具與工藝控制要求更高。
廠家在供應時,應根據客戶的實際載荷、加工方式及成本預算推薦合適牌號。例如,普通防護罩鋁框可選用6063以降低成本;而重型設備基座或需攻絲、銑削的連接件則建議采用6061。
三、開模定做流程與關鍵控制點
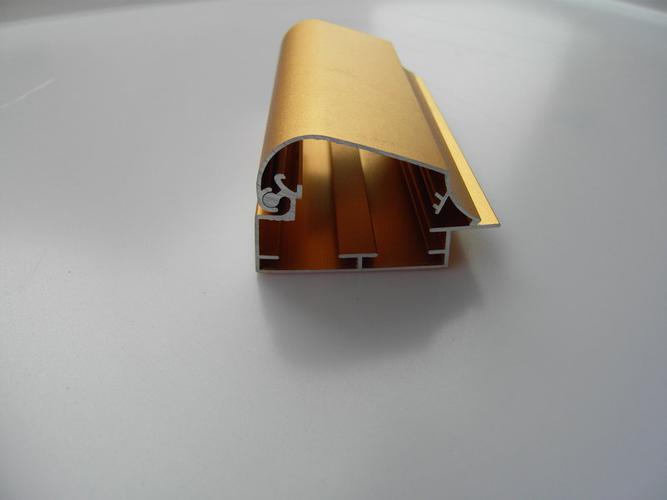
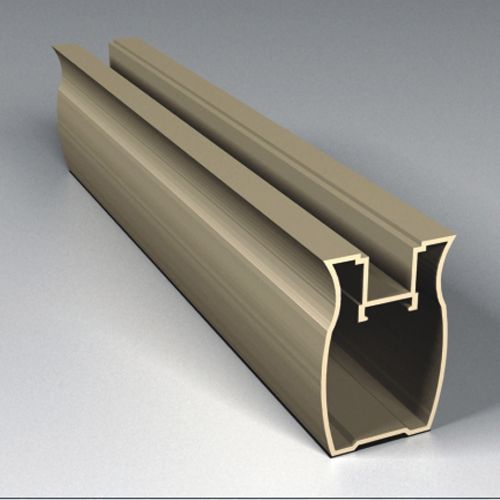
當標準型材無法滿足截面需求時,開模定做成為必要選擇。正規擠壓廠家的開模流程通常包括:
- 截面設計評審:根據受力方向、裝配接口及擠壓比評估模具可行性,避免出現懸臂過大或壁厚不均導致的模具損耗。
- 模具制造與試擠:采用H13熱作模具鋼,經熱處理后試擠,檢測尺寸公差與表面質量。
- 批量擠壓與時效:控制擠壓速度與出口溫度,隨后進行人工時效(T5或T6狀態)以達到規定硬度。
- 后續深加工:包括切割、鉆孔、攻絲、CNC精加工及表面處理(陽極氧化、噴砂、電泳等)。
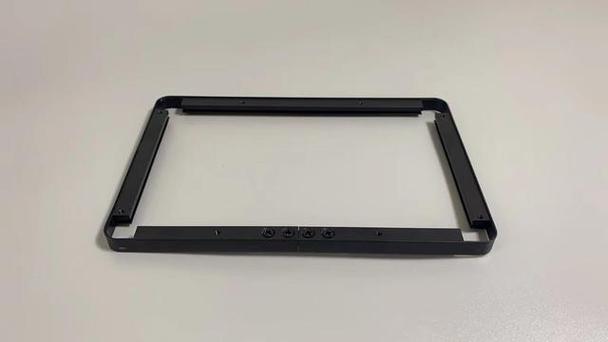
對于鋁框加工而言,開模定制可實現一體化角碼槽、走線腔或密封條卡槽的設計,減少后續組裝工序,提升整框剛性。
四、鋁框加工的一站式供應價值
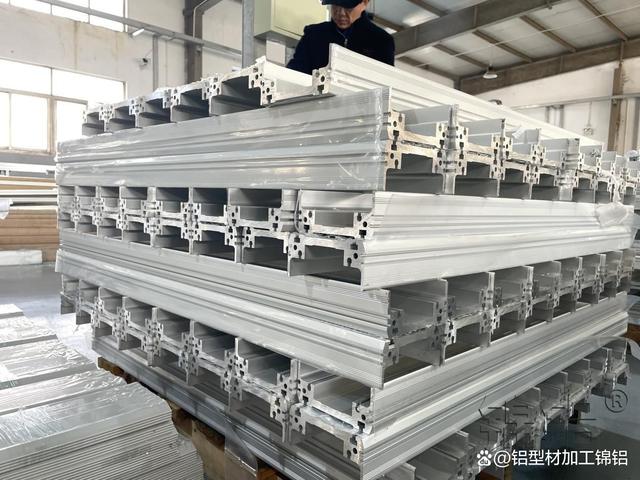
具備擠壓與深加工能力的廠家,能夠為客戶提供從型材到成品鋁框的完整交付。具體加工服務包括:
- 精密切割:公差控制在±0.2mm以內,保證相框對接齊整;
- CNC加工:完成安裝孔、過線孔及沉頭孔的加工;
- 攻絲與鉚接:預埋螺母或直接攻絲,便于現場裝配;
- 表面處理:根據使用環境選擇陽極氧化(本色、黑色、銀色)或噴涂,提升耐蝕性與美觀度。
這種一站式模式減少了客戶在多環節周轉中的物流與品控風險,尤其適合中小批量、多品種的定制需求。
五、廠家選擇與質量驗證要點
在篩選供應商時,建議關注以下維度:
- 擠壓能力:是否擁有對應噸位的擠壓機(如600-2500噸)及配套模具車間;
- 檢測手段:是否具備光譜分析、硬度測試、尺寸全檢及鹽霧試驗能力;
- 加工設備:CNC加工中心數量與精度,決定鋁框加工的復雜度上限;
- 行業經驗:是否有類似設備框架、潔凈室或自動化產線的供貨案例。
綜上,廠家供應歐標工業鋁型材并配套擠壓、開模與鋁框加工服務,能夠幫助客戶在標準性與定制化之間取得平衡。明確6061與6063的適用邊界,重視開模前期的結構評審,并選擇具備全流程管控能力的供應商,是保障項目順利落地的關鍵。
如若轉載,請注明出處:http://www.zayd.cn/product/51.html
更新時間:2026-10-20 11:00:57